
để lại lời nhắn
Nếu bạn quan tâm đến sản phẩm của chúng tôi và muốn biết thêm chi tiết, vui lòng để lại tin nhắn tại đây, chúng tôi sẽ trả lời bạn sớm nhất có thể.


Sự phù hợp về vật liệu và biên dạng, cấu hình máy đùn, công suất, hiệu quả năng lượng, tự động hóa, độ ổn định sản xuất, năng lực nhà cung cấp và lợi tức đầu tư là những yếu tố then chốt quyết định việc lựa chọn dây chuyền đùn ép. Các thanh profile cửa sổ và cửa ra vào bằng PVCĐộ chính xác về kích thước, độ hoàn thiện bề mặt và khả năng chịu thời tiết đều bắt nguồn từ sự lựa chọn đó. Một biên dạng series 60 và một biên dạng series 80 yêu cầu kích thước dây chuyền khác nhau, vì vậy hiếm khi có một thông số kỹ thuật nào bao quát cả hai. Khung này cung cấp cho bạn các tiêu chí lựa chọn rõ ràng cho dây chuyền ép đùn biên dạng cửa sổ PVC, và bạn có thể áp dụng nó trong quá trình đánh giá và đàm phán. Sử dụng nó để so sánh các báo giá trên cùng điều kiện và đánh giá hiệu suất của từng hệ thống ép đùn PVC trong suốt vòng đời sử dụng.
Chọn kích thước dây chuyền ép đùn phù hợp với kích thước biên dạng lớn nhất của bạn để đảm bảo sản xuất hiệu quả.
Chọn máy đùn trục vít đôi để trộn khô PVC nhằm đạt được sự trộn đều và chất lượng tốt.
Kiểm tra các tính năng tiết kiệm năng lượng và tự động hóa để giảm chi phí dài hạn.
Đánh giá nhà cung cấp dựa trên chuyên môn kỹ thuật, quy trình kiểm thử và hỗ trợ sau bán hàng.
Để có một khoản đầu tư khôn ngoan, hãy tính toán tổng chi phí sở hữu, chứ không chỉ giá mua ban đầu.
Quá trình ép đùn định hình diễn ra liên tục. Hệ thống cấp liệu định lượng bột polyvinyl clorua cứng và các chất phụ gia vào máy ép đùn, nơi trục vít làm tan chảy, trộn và nén hỗn hợp. Khuôn sau đó định hình hỗn hợp nóng chảy thành mặt cắt ngang của sản phẩm. Tiếp theo, bàn định hình chân không giữ sản phẩm ép đùn mềm ở kích thước chính xác trong khi hệ thống làm mát bằng nước làm cứng nó. Các bộ phận kéo và cắt sẽ kéo sản phẩm định hình với tốc độ đồng bộ và cắt theo chiều dài mong muốn. PLC và HMI kết nối tất cả các bộ phận với nhau, đảm bảo nhiệt độ, tốc độ và cảnh báo được duy trì ổn định.
Vật liệu nhựa là yếu tố lựa chọn đầu tiên và quan trọng nhất. Chất lượng nguyên liệu thô quyết định chất lượng cuối cùng của sản phẩm uPVC trước khi quá trình ép đùn bắt đầu. Một máy ép đùn uPVC phù hợp sẽ bảo vệ chất lượng đó; ngược lại, một máy không phù hợp sẽ làm lãng phí chất lượng đó.

Hỗn hợp PVC khô cần được kiểm soát quá trình hóa dẻo, trộn đều và kiểm soát nhiệt độ cẩn thận để hạn chế nguy cơ phân hủy. Vì lý do đó, hầu hết các dây chuyền ép đùn định hình PVC đều sử dụng máy ép đùn trục vít đôi hình nón hoặc thiết kế trục vít đôi song song. Máy ép đùn trục vít đôi di chuyển vật liệu bằng phương pháp dịch chuyển tích cực, trộn mạnh mẽ và xử lý tốt nguyên liệu dạng bột. Mỗi máy ép đùn trục vít đôi cũng cung cấp phân bố thời gian lưu trú hẹp, hỗ trợ chất lượng ổn định.
Máy đùn trục vít đơn vẫn phù hợp với các vật liệu sạch, khô, đã được trộn sẵn, chủ yếu cần nung chảy và tạo hình. Chi phí ban đầu thấp hơn và bảo trì đơn giản hơn. Hãy lựa chọn máy phù hợp với độ phức tạp của hỗn hợp và hình dạng sản phẩm, chứ không phải theo xu hướng.
Kích thước dây chuyền sản xuất phụ thuộc vào kích thước biên dạng. Biên dạng cửa sổ dòng 60 và dòng 80 cần kích thước dây chuyền khác nhau, vì vậy hãy xác nhận sự phù hợp trước khi so sánh báo giá. Cấu hình dây chuyền kép hoặc đa dây giúp tăng sản lượng từ một máy đùn duy nhất, phù hợp với dây chuyền sản xuất biên dạng cửa sổ tiêu chuẩn với số lượng lớn một loại sản phẩm.
Tự động hóa hiện đang định hình cách bạn đánh giá một dây chuyền sản xuất mới. Các nền tảng ép đùn thông minh tích hợp phân tích dữ liệu và khả năng kết nối lên trên các cảm biến, PLC và hệ thống tự động hóa hiện có. Dự báo ngành công nghiệp cho thấy khoảng 40% dây chuyền ép đùn mới được xuất xưởng trên toàn cầu sẽ bao gồm giám sát hoặc tối ưu hóa kỹ thuật số vào năm 2028. Các cảm biến IIoT tích hợp theo dõi nhiệt độ, áp suất, độ rung và năng suất trong thời gian thực. Những người sử dụng đầy đủ báo cáo hiệu quả hoạt động tổng thể của thiết bị tăng từ 10–20% và giảm phế phẩm từ 30–50%.
| Xu hướng | Những gì nó mang lại |
|---|---|
| Bản sao kỹ thuật số | Mô phỏng các thay đổi quy trình và đào tạo nhân viên mà không cần dừng sản xuất. |
| Thị giác máy tính | Kiểm tra toàn diện 100% ở tốc độ dây chuyền sản xuất tối đa |
| Bảo trì dự đoán | Dự báo trước các sự cố về ổ trục, hộp số và bộ phận gia nhiệt từ vài ngày đến vài tuần. |
| Tối ưu hóa quy trình AI | Điều chỉnh tốc độ vít và vùng nhiệt độ để duy trì chất lượng đồng thời giảm tiêu hao năng lượng và lãng phí. |
Đối với ngành ép đùn định hình PVC ở Bắc Mỹ, tự động hóa bằng robot giúp tăng cường việc xử lý, xếp dỡ và kiểm tra vật liệu. Dự kiến việc ứng dụng mô hình kỹ thuật số song sinh sẽ tăng trưởng với tốc độ tăng trưởng kép hàng năm trên 35% cho đến năm 2030.
Hiện nay, người mua coi mức tiêu thụ năng lượng là một thông số kỹ thuật quan trọng, chứ không phải là yếu tố phụ. Phạm vi chuẩn điển hình nằm trong khoảng 0,32–0,38 kW/kg, và càng thấp càng tốt. Giảm từ 0,38 xuống 0,32 kW/kg sẽ tiết kiệm được khoảng 13.200 đô la mỗi năm với trọng lượng 2 triệu pound và giá 0,11 đô la/kWh. Việc kết hợp các nâng cấp phần cứng như gia nhiệt cảm ứng và làm mát vòng kín giúp giảm mức tiêu thụ xuống dưới 0,25 kWh/kg. Gia nhiệt cảm ứng thay thế các dải gốm và giảm thời gian làm nóng đến 30%.
Quá trình hóa dẻo ổn định cũng quan trọng không kém. Các tiêu chuẩn xây dựng xanh như LEED v4.1 và Chỉ thị về Hiệu suất Năng lượng của Tòa nhà thuộc Liên minh Châu Âu (EU Energy Performance of Buildings Directive) siết chặt các yêu cầu về hiệu quả và tái chế đối với các nhà sản xuất. Việc hiệu chỉnh và làm mát chính xác các cấu hình nhiều khoang giúp duy trì độ dày thành và hình dạng lưới ổn định, từ đó bảo vệ hệ số U được ghi trên nhãn. Hãy yêu cầu nhà cung cấp cung cấp dữ liệu năng lượng đo được trên các lô sản phẩm cửa sổ PVC tương đương và xác minh tính ổn định của quá trình hóa dẻo trong quá trình thử nghiệm.
Hãy bắt đầu bằng khối lượng sản xuất và phạm vi kích thước sản phẩm của bạn. Hai con số này sẽ quyết định kích thước dây chuyền trước khi yếu tố giá cả được xem xét. Các dây chuyền ép đùn profile cửa sổ PVC điển hình có năng suất từ 150 đến 500 kg/giờ, và bảng dưới đây cho thấy công suất động cơ tương ứng với sản lượng như thế nào.
| Cấu hình máy đùn | Công suất động cơ | Sản lượng điển hình (kg/giờ) |
|---|---|---|
| Trục vít đôi hình nón (cỡ nhỏ) | 22 kW | 100–150 |
| Trục vít đôi hình nón (giữa) | 37 kW | 180–250 |
| Trục vít đôi hình nón (cỡ lớn) | 55 kW | 300–400 |
| Trục vít đôi song song (YF240A) | 75 kW | 400–500 |
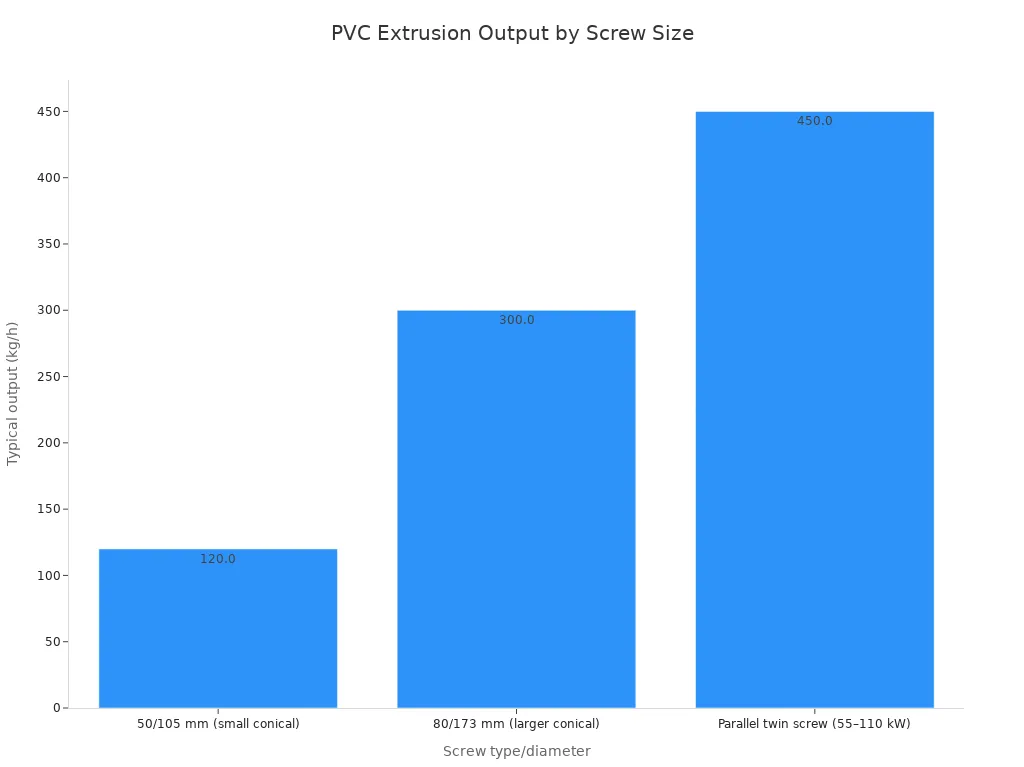
Dòng sản phẩm định hình đặt ra giới hạn thứ hai. Sản phẩm định hình dòng 60 chạy trên máy đùn và bàn hút chân không nhỏ hơn. Sản phẩm định hình dòng 80 cần máy đùn có công suất lớn hơn, và dòng 88 sử dụng chung dây chuyền đó với việc thay đổi khuôn. Việc định cỡ và vận chuyển sản phẩm sau đó phải khớp chính xác với sản lượng của máy đùn. Khi chọn dây chuyền ép đùn, hãy xác nhận kích thước khung dựa trên sản phẩm định hình nặng nhất của bạn, chứ không phải sản phẩm nhẹ nhất.
Tính linh hoạt trong thiết kế, khả năng tự động hóa và tiêu thụ năng lượng thấp cần được xem xét cùng với công suất khi lựa chọn sản phẩm. Nền tảng điều khiển tích hợp tốt sử dụng công nghệ PLC và HMI hiện đại với hệ thống điều khiển động cơ và quản lý nhiệt độ tích hợp. Hệ thống điều khiển nhiệt độ thông minh duy trì điều kiện vận hành ổn định, và việc điều chỉnh thông số tự động đảm bảo chất lượng sản phẩm luôn ổn định. Các chỉ báo trạng thái được mã hóa màu và các biện pháp bảo vệ khi khởi động giúp giảm thiểu lỗi vận hành và tăng tốc quá trình chẩn đoán.
Hiệu suất năng lượng cũng cần được xem xét kỹ lưỡng. Bộ điều khiển tần số biến đổi (VFD) điều chỉnh công suất động cơ phù hợp với tải, và bộ gia nhiệt dạng thùng bằng nhôm đúc cách nhiệt giữ nhiệt trong quá trình hóa dẻo. Kích thước máy phù hợp với tốc độ sản lượng mục tiêu sẽ tránh lãng phí do sử dụng bộ điều khiển quá khổ. Hãy yêu cầu dữ liệu tiêu thụ đo được trên một mẻ ép đùn hồ sơ PVC tương đương.
Việc tích hợp hệ thống điều khiển giúp kết nối các yếu tố này lại với nhau. Giám sát hoạt động dây chuyền theo thời gian thực cho phép một người vận hành theo dõi nhiệt độ, tốc độ và cảnh báo từ một màn hình duy nhất. Khả năng hiển thị này hỗ trợ duy trì tốc độ sản lượng mục tiêu ổn định trong suốt các ca làm việc và rút ngắn thời gian chuyển đổi trên dây chuyền sản xuất cấu hình nhựa.
Quá trình hóa dẻo ổn định bắt đầu ở phía trước trục vít. Bạn cần đảm bảo dòng chảy vật liệu ổn định vào máy đùn để tránh gián đoạn và lỗi. Tốc độ cấp liệu ổn định giúp duy trì áp suất nóng chảy đồng đều, và áp suất nóng chảy đồng đều giúp đảm bảo độ dày thành đạt mục tiêu.
Kiểm soát nhiệt độ giúp duy trì sự ổn định đó xuyên suốt thùng máy và khuôn dập. Duy trì nhiệt độ tối ưu trên mọi khu vực để ngăn ngừa sự xuống cấp vật liệu và bảo vệ chất lượng sản phẩm. Sau đó, bộ phận hiệu chuẩn và làm nguội quyết định độ giữ hình dạng của biên dạng. Tốc độ làm nguội chi phối ứng suất bên trong, độ ổn định kích thước và chất lượng bề mặt. Làm nguội quá nhanh gây ra ứng suất bên trong, trong khi làm nguội quá chậm làm giảm năng suất và khả năng kiểm soát hình dạng. Ngay sau khuôn dập, các biên dạng được đưa vào bể nước hoặc buồng phun. Làm nguội nhanh và đồng đều giúp giữ hình dạng, và việc định cỡ bằng chân không giúp khóa kích thước chính xác đồng thời ngăn ngừa biến dạng. Bàn hiệu chuẩn chân không của bạn phải thẳng hàng với khuôn dập và bộ phận kéo ra, và một bàn hiệu chuẩn chân không được thiết lập tốt sẽ ngăn ngừa các vết lõm xuất hiện khi lực hút chân không không đều.

Kiểm soát rung động hoàn thiện bức tranh tổng thể. Các thanh định hình ép đùn PVC làm giảm rung động và tiếng ồn so với các bộ phận kim loại, giúp tạo ra môi trường làm việc ổn định và yên tĩnh hơn. Lắp đặt máy ép đùn trên các tấm đệm cách ly và giữ cho quá trình kéo sản phẩm được đồng bộ để tránh các vết rung trên bề mặt.
| Tính năng hiệu quả | Cách thức hoạt động | Nơi phù hợp nhất |
|---|---|---|
| Thay đổi khuôn nhanh chóng | Hệ thống kẹp tháo nhanh và bàn hiệu chuẩn dạng mô-đun cho phép kỹ thuật viên thay thế đầu khuôn và khuôn định cỡ nhanh chóng, đồng thời căn chỉnh lại các kết nối nước và chân không một cách nhanh gọn. | Sản xuất hệ thống cửa sổ với sự thay đổi hình dạng thường xuyên giữa các đơn đặt hàng khác nhau. |
| Đồng đùn | Một máy đùn phụ nhỏ hơn sẽ phủ một lớp ngoài mỏng bằng ASA hoặc PMMA lên lớp PVC nền để tăng khả năng chống tia UV và giữ màu ngay trong dây chuyền sản xuất. | Khung ảnh màu, chống chịu thời tiết, trong đó quy trình xử lý tích hợp thay thế cho việc cán màng riêng biệt. |
| Giảm thiểu chất thải | Các dây chuyền nhanh chóng ổn định khi khởi động, và máy nghiền tích hợp sẽ nghiền phế liệu cưa trở lại hệ thống trộn. | Dây chuyền sản xuất cao cấp và bố trí nhà máy thông minh giúp giảm thiểu lãng phí nguyên liệu. |
Tự động hóa khuếch đại mọi tính năng. Bộ điều khiển PLC trung tâm với màn hình cảm ứng giám sát áp suất nóng chảy, nhiệt độ vùng và mô-men xoắn động cơ, cùng với bộ nhớ lưu trữ công thức, loại bỏ việc điều chỉnh thủ công và giảm thiểu phế phẩm khi khởi động. Biến tần cao cấp cho phép động cơ chỉ tiêu thụ lượng điện năng cần thiết cho tải, và dải gia nhiệt cách nhiệt bằng gốm giúp giảm thất thoát nhiệt. Một máy ép định hình UPVC được lựa chọn kỹ lưỡng sẽ kết hợp các hệ thống điều khiển này với máy đùn trục vít đôi có kích thước phù hợp với biên dạng nặng nhất của bạn, đảm bảo dây chuyền ép định hình hoạt động ở tốc độ mục tiêu ổn định.
Đánh giá nhà cung cấp dựa trên ba khía cạnh: năng lực kỹ thuật, quy trình kiểm tra và hỗ trợ sau giao hàng. Hãy hỏi xem nhà cung cấp có tự thiết kế khuôn mẫu và thực hiện mô phỏng dòng chảy trên các mặt cắt nhiều buồng hay không. Thiết kế khuôn mẫu kém sẽ dẫn đến những vấn đề về sau như sự biến đổi độ dày thành, cong vênh và các khuyết tật bề mặt. Cũng cần xác nhận danh sách linh kiện. Động cơ Siemens, biến tần ABB, bộ điều khiển nhiệt độ Omron và công tắc tơ Schneider giúp giảm rủi ro hỏng hóc điện và đơn giản hóa việc tìm nguồn cung cấp phụ tùng thay thế tại địa phương.
| Khu vực đánh giá | Tiêu chí chính |
|---|---|
| Chuyên môn kỹ thuật | Thiết kế khuôn mẫu nội bộ, mô phỏng dòng chảy, thông số đầu ra thực tế. |
| Khả năng kiểm thử | Đạt tiêu chuẩn ISO 9001:2015 tối thiểu, chứng nhận CE dành cho khách hàng châu Âu, báo cáo SGS, linh kiện đạt chứng nhận UL. |
| Hỗ trợ sau bán hàng | Phụ tùng thay thế được vận chuyển trong vòng 48-72 giờ, kèm theo dịch vụ lắp đặt và đào tạo tại chỗ. |
Hãy cẩn trọng khi xem xét công suất đầu ra được ghi trên bao bì. Một dây chuyền có công suất định mức 150 kg/h thường chỉ duy trì được 80–85% con số đó, vì vậy hãy chỉ định công suất định mức cao hơn tốc độ đầu ra mục tiêu mà bạn có thể sử dụng. THẮNG TRÊN BẦU TRỜI Đây là một tiêu chuẩn so sánh khách quan: hơn 20 năm kinh nghiệm kể từ năm 2004, hơn 1.500 khách hàng, hoạt động tại 43 quốc gia, đạt chứng nhận ISO 9001/CE/UL/SABER, sở hữu đội ngũ hơn 40 kỹ sư R&D, và cung cấp dịch vụ vận hành và đào tạo tại chỗ. Hãy cân nhắc mọi hồ sơ dự thầu dựa trên những bằng chứng tương tự.
Giá cả chỉ là một phần nhỏ trong câu chuyện. Hãy xây dựng kế hoạch kinh doanh dựa trên số kilogam bán được, chứ không phải dựa trên công suất định mức:
Lượng hàng bán được (kg/năm) = lượng hàng định mức (kg/giờ) × giờ hoạt động × thời gian hoạt động liên tục × năng suất
Một dây chuyền sản xuất 500 kg/giờ với thời gian hoạt động 75% và hiệu suất 94% sẽ cho ra lượng nguyên liệu bán được ít hơn nhiều so với công suất định mức. Hãy lập mô hình dự toán thực tế về thời gian chuyển đổi, bảo trì và nhu cầu trước khi ký hợp đồng.
Sau đó, tính tổng chi phí toàn bộ. Các hạng mục đầu tư bao gồm máy móc, dụng cụ, máy trộn, máy làm lạnh, máy nén khí, hệ thống xử lý nước, hệ thống phân phối điện, vận chuyển, thuế, lắp đặt, đào tạo, chuẩn bị mặt bằng và phụ tùng ban đầu. Các hạng mục vận hành bao gồm năng lượng, nhân công, bảo trì, phế liệu, tổn thất do chuyển đổi và tài chính. So sánh giá chào thầu dựa trên tổng chi phí trên mỗi kilogram sản phẩm bán được. Giá mua thấp nhất có thể trở nên đắt đỏ do sự không ổn định về kích thước và hàng trả lại, hoặc do các bộ phận chuyên dụng gây ra thời gian ngừng hoạt động kéo dài nhiều tuần.
Năng lượng cần được thể hiện riêng trong mô hình. Nhân công suất kW/kg được nêu với khối lượng sản phẩm hàng năm và giá điện tại địa phương. Với hai triệu pound mỗi năm và giá 0,11 đô la/kWh, việc chuyển từ 0,38 kW/kg sang 0,32 kW/kg sẽ tiết kiệm khoảng 13.200 đô la mỗi năm — gần 200.000 đô la trong suốt vòng đời thiết bị 15 năm. Con số này có thể vượt quá chênh lệch giá giữa máy đùn cơ bản và máy đùn cao cấp.
Việc tiết kiệm chi phí nhờ tự động hóa càng làm tăng thêm sức thuyết phục. Một dây chuyền chính hoạt động 6.000 giờ mỗi năm, mang lại lợi nhuận ròng 15%, giảm một công nhân mỗi ca với mức lương 30 đô la/giờ cho ba ca (khoảng 270.000 đô la mỗi năm), cộng thêm giảm 3% phế liệu và tiết kiệm khoảng 18.000 đô la chi phí năng lượng, thường thu hồi vốn trong vòng 18 đến 24 tháng. Hãy kiểm chứng điều này bằng dữ liệu của riêng bạn: tính toán lượng phế liệu tái chế trong ba tháng qua, đo thời gian thay đổi sản phẩm thực tế và tính toán cả hai con số đó theo năm. Quyết định mua dây chuyền ép đùn nhựa PVC dựa trên những tính toán này, chứ không phải chỉ dựa trên bảng báo giá.
Việc lựa chọn dây chuyền ép đùn là một sự cân nhắc kỹ lưỡng giữa sự phù hợp vật liệu, công suất, hiệu quả, độ ổn định, tự động hóa và khả năng của nhà cung cấp. Không có một thông số kỹ thuật nào duy nhất quyết định tất cả. Hãy đối chiếu phạm vi sản phẩm và mục tiêu sản lượng của bạn với từng yếu tố, sau đó thiết kế kích thước dây chuyền sao cho nhu cầu cao điểm nằm dưới giới hạn định mức. Xác thực mọi nhà cung cấp thông qua thử nghiệm nghiệm thu tại nhà máy với khuôn và hợp chất của riêng bạn, cùng với việc kiểm tra tham khảo với những người dùng hiện tại. Coi việc lập tài liệu, vận hành thử và đào tạo là các hạng mục cần thực hiện theo hợp đồng. Cân nhắc giá cả so với tổng chi phí sở hữu trong suốt vòng đời hoạt động của dây chuyền sản xuất sản phẩm PVC của bạn. Chính những phép tính đó, chứ không phải bảng báo giá, mới là thước đo cho một khoản đầu tư ép đùn hiệu quả.
Hãy chọn kích thước khung phù hợp với biên dạng nặng nhất của bạn. Biên dạng dòng 60 sử dụng máy đùn và bàn hiệu chỉnh nhỏ hơn. Biên dạng dòng 80 cần công suất lớn hơn, và dòng 88 dùng chung dây chuyền với việc thay đổi khuôn. Hãy xác nhận sự phù hợp trước khi so sánh báo giá.
Các dây chuyền sản xuất thông thường có công suất từ 150 đến 500 kg/giờ, tùy thuộc vào cấu hình trục vít và công suất động cơ. Cần thận trọng khi sử dụng công suất được ghi trên sản phẩm. Một dây chuyền có công suất định mức 150 kg/giờ thường chỉ hoạt động ở mức 80–85% công suất đó, vì vậy hãy chọn công suất cao hơn mức sử dụng thực tế của bạn.
Tiến hành thử nghiệm nghiệm thu tại nhà máy với hỗn hợp và khuôn mẫu của riêng bạn. Theo dõi áp suất nóng chảy, độ dày thành và độ hoàn thiện bề mặt trong suốt một ca làm việc. Yêu cầu dữ liệu năng lượng đo được ở mức khoảng 0,32–0,38 kW/kg trong một lần chạy tương tự. Quá trình hóa dẻo ổn định thể hiện ở kích thước nhất quán.
Hãy tìm kiếm dịch vụ vận hành tại chỗ, đào tạo thực hành cho người vận hành và phụ tùng thay thế được vận chuyển trong vòng 48-72 giờ. Kiểm tra cả chứng chỉ năng lực nữa. SKY WIN đưa ra một tiêu chuẩn duy nhất: hơn 20 năm kinh nghiệm kể từ năm 2004, hơn 1.500 khách hàng tại 43 quốc gia và các chứng nhận ISO 9001, CE, UL và SABER.
Hãy lập luận dựa trên số kilôgam sản phẩm bán được, chứ không phải công suất định mức. Cộng thêm chi phí năng lượng, nhân công, bảo trì, phế liệu và tổn thất do chuyển đổi vào giá mua. So sánh giá chào thầu dựa trên chi phí trên mỗi kilôgam sản phẩm bán được. Giá thấp có thể trở nên đắt đỏ do thời gian ngừng hoạt động và chi phí trả lại hàng trên dây chuyền sản xuất biên dạng PVC.
No.18,Huixin Rd.,Yangtze River Dev.Zone,Nanjing 211505China


 IPv6 network supported.
để lại lời nhắn
Quét vào Wechat :

Quét vào WhatsApp :
