
để lại lời nhắn
Nếu bạn quan tâm đến sản phẩm của chúng tôi và muốn biết thêm chi tiết, vui lòng để lại tin nhắn tại đây, chúng tôi sẽ trả lời bạn sớm nhất có thể.


Lãng phí vật liệu là một thách thức chi phí phổ biến trong sản xuất sàn SPC. Ngay cả khi mua nhựa PVC, canxi cacbonat, chất ổn định và các chất phụ gia khác với giá cạnh tranh, lượng phế liệu ban đầu quá nhiều, độ dày tấm không đồng đều, việc cắt tỉa cạnh và các tấm bị loại bỏ có thể làm giảm lợi nhuận của mỗi mẻ sản xuất.
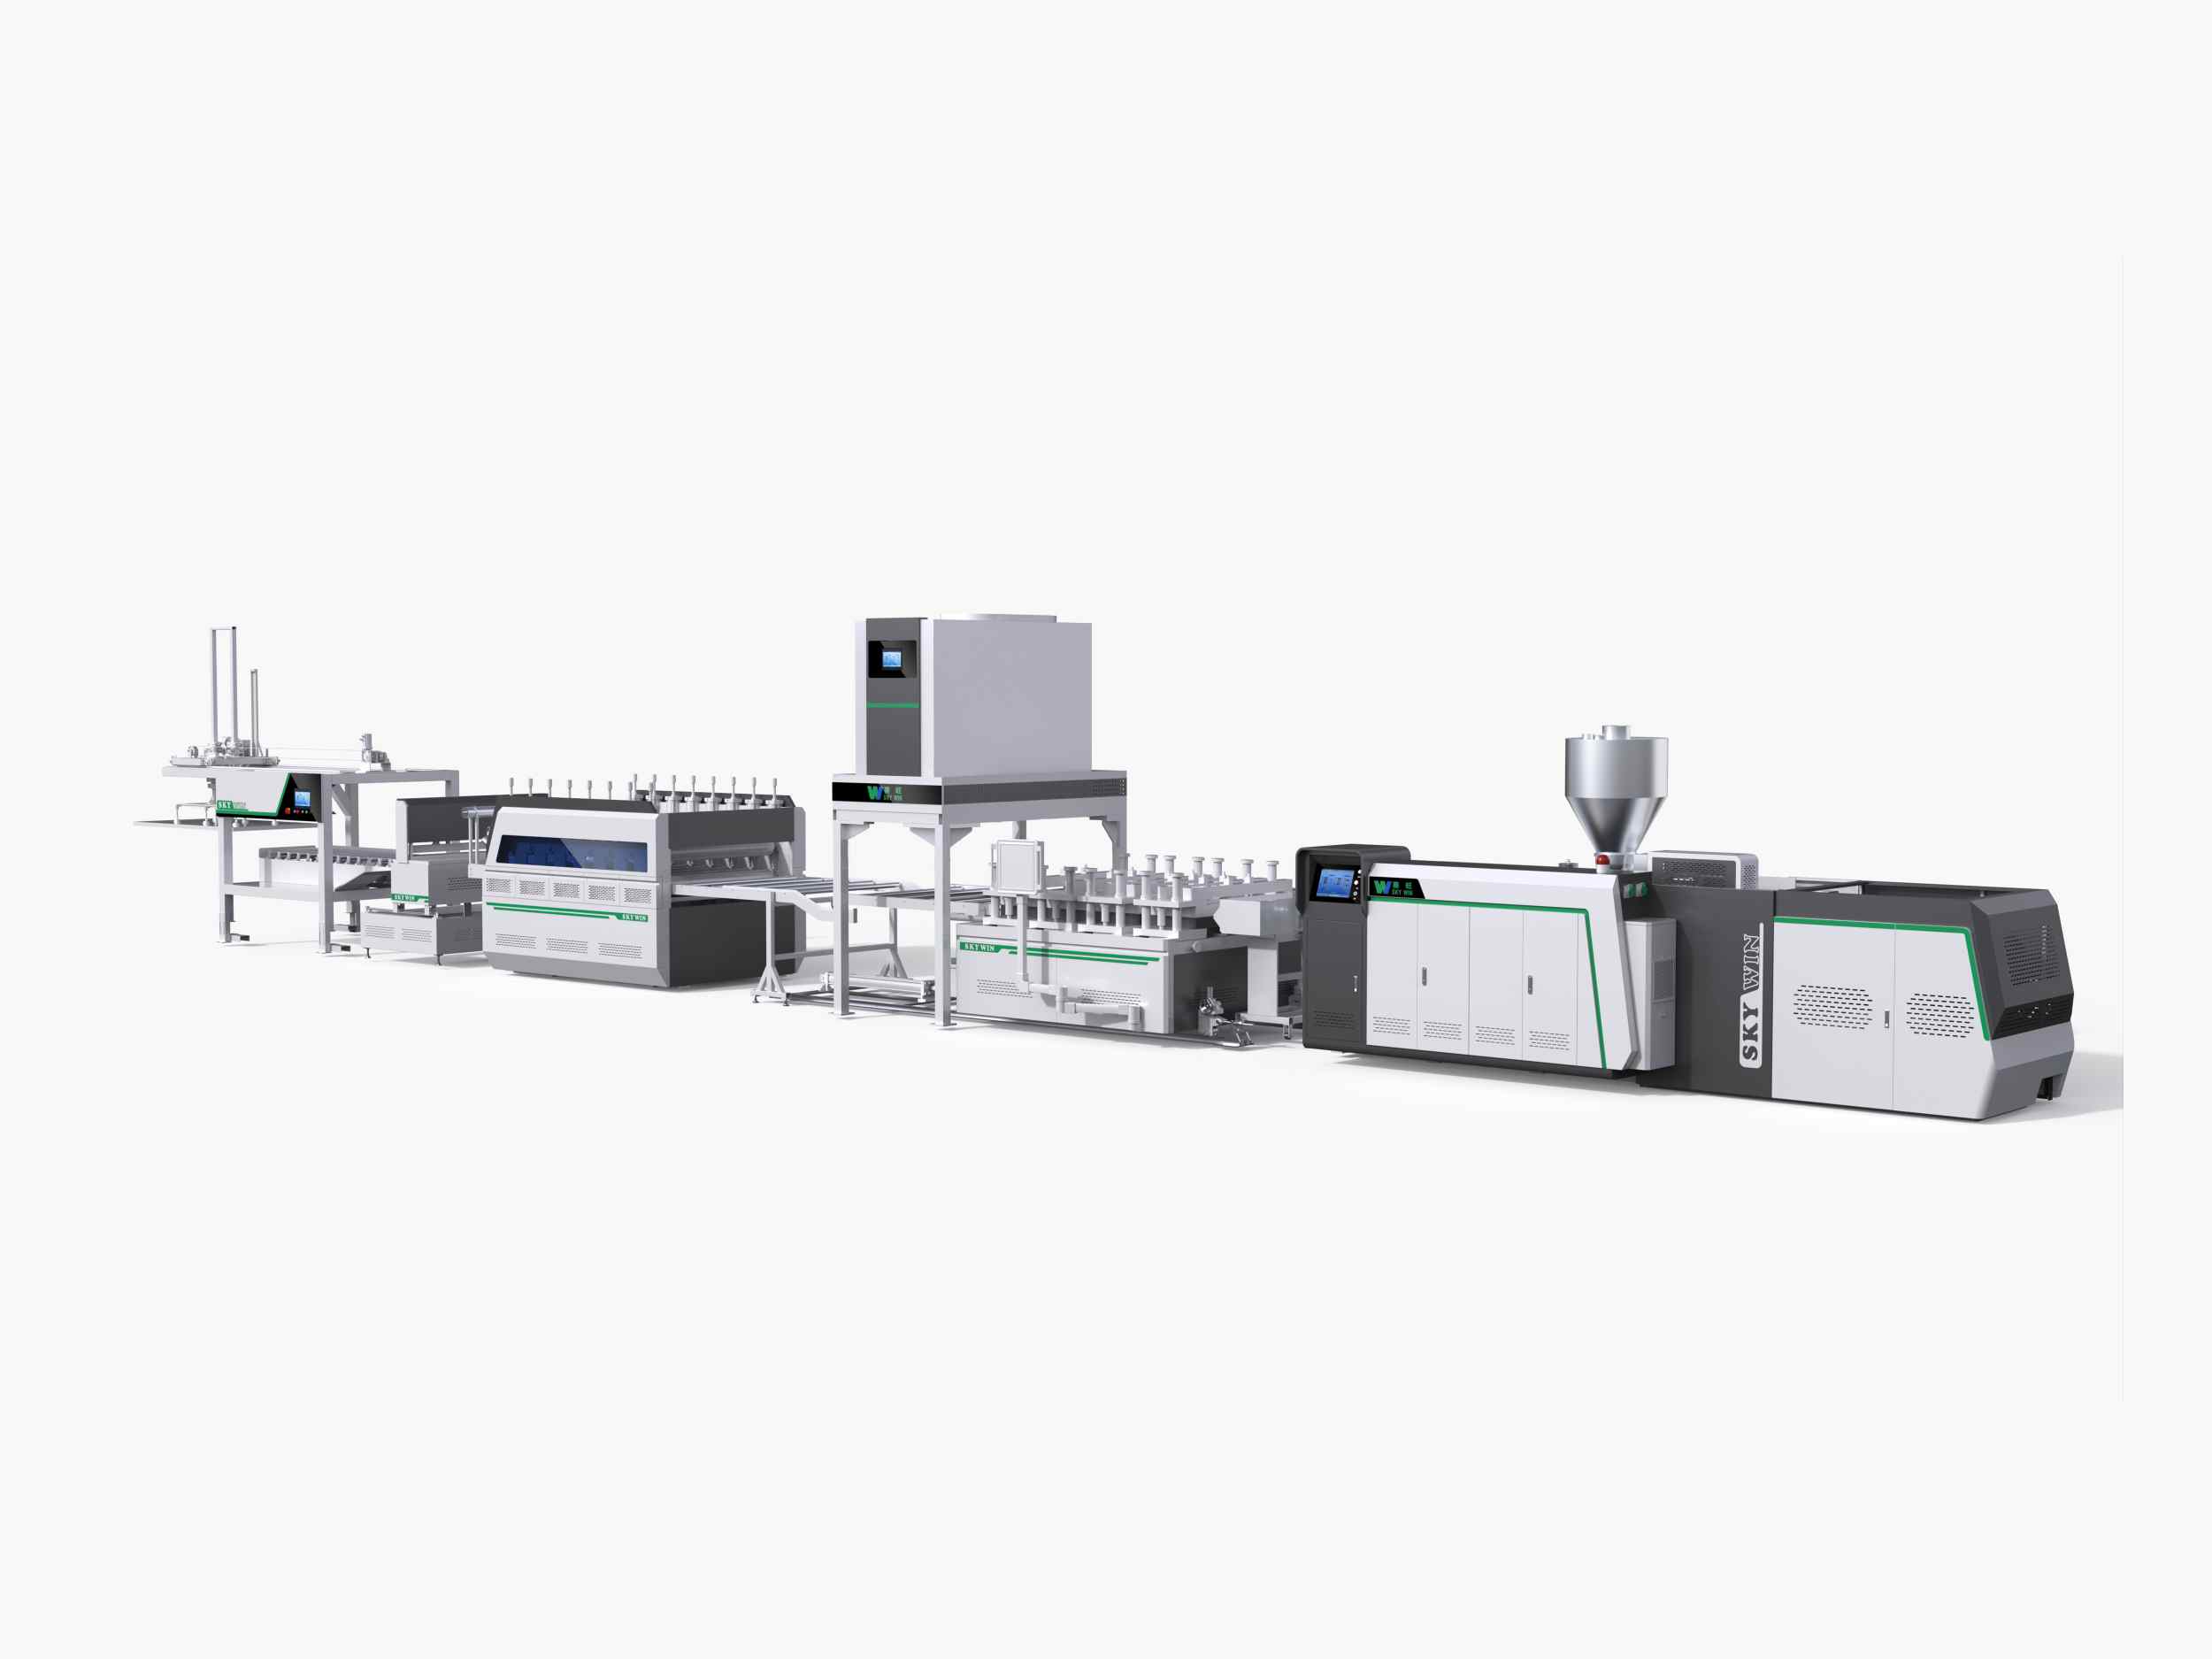
Đối với các nhà sản xuất ván sàn, cách hiệu quả nhất để giảm thiểu lãng phí vật liệu là kiểm soát toàn bộ quy trình sản xuất thay vì chỉ tập trung vào chi phí nguyên vật liệu. Việc trộn vật liệu nhất quán, ép đùn ổn định, kiểm soát độ dày chính xác, làm mát hiệu quả và cắt đồng bộ đều góp phần vào việc sử dụng vật liệu tốt hơn. Một quy trình được cấu hình đúng cách Dây chuyền ép đùn tấm lát sàn SPC có thể giúp các nhà sản xuất duy trì điều kiện sản xuất ổn định và giảm thiểu phế phẩm không cần thiết.
Hướng dẫn này giải thích những nơi phát sinh lãng phí vật liệu trong quá trình sản xuất sàn SPC, cách các nhà sản xuất có thể xác định các nguyên nhân chính và những cải tiến quy trình nào có thể giúp giảm tỷ lệ phế phẩm mà không ảnh hưởng đến chất lượng sàn thành phẩm.
Lãng phí vật liệu có thể xảy ra ở nhiều giai đoạn trong quá trình sản xuất sàn SPC. Xác định nguồn gốc là bước đầu tiên để giảm thiểu nó. Một nhà máy chỉ ghi nhận lãng phí vào cuối quá trình sản xuất có thể bỏ qua quy trình gây ra phần lớn sự thất thoát.
| Giai đoạn sản xuất | Nguồn chất thải phổ biến | Kiểm soát được khuyến nghị |
|---|---|---|
| Chuẩn bị vật liệu | Cân đo không chính xác, trộn không đồng đều, làm đổ nguyên liệu. | Chuẩn hóa công thức nấu ăn và kiểm tra độ chính xác khi cân đo. |
| Khởi động ép đùn | Dòng chảy nóng chảy không ổn định, dao động nhiệt độ, bảng thông số kỹ thuật không đạt tiêu chuẩn. | Sử dụng quy trình khởi động có thể lặp lại |
| Tạo hình tấm | Độ dày không đồng đều, kích thước không đồng nhất. | Kiểm tra cài đặt khuôn, tình trạng con lăn và độ ổn định của quy trình. |
| Làm mát và xử lý | Cong vênh, biến dạng, trầy xước và các tờ giấy bị loại bỏ | Tối ưu hóa quá trình làm mát và vận chuyển tấm kim loại |
| Cắt tỉa và tạo hình cạnh | Việc loại bỏ quá nhiều phần rìa và chiều dài cắt không chính xác. | Cải thiện khả năng kiểm soát chiều rộng và đồng bộ hóa thiết bị phía hạ lưu. |
Những vấn đề này không nên tự động được coi là vấn đề về nguyên liệu thô. Ví dụ, một tấm kim loại bị cong vênh sau khi nguội có thể bắt nguồn từ quá trình ép đùn không ổn định hoặc phân bố nhiệt độ không đều. Việc thay thế nguyên liệu thô mà không xác định được nguyên nhân gốc rễ có thể làm tăng chi phí mà không giảm thiểu lãng phí.
Vật liệu lát sàn SPC thường chứa nhựa PVC, canxi cacbonat, chất ổn định và các chất phụ gia khác. Công thức pha chế quyết định các đặc tính quan trọng như độ cứng, mật độ, đặc tính gia công và độ ổn định kích thước. Việc chuẩn bị vật liệu không nhất quán có thể khiến quá trình ép đùn khó kiểm soát hơn và làm tăng số lượng tấm bị loại bỏ.
Các nhà sản xuất có thể cải thiện việc sử dụng vật liệu bằng cách thực hiện một số biện pháp thiết thực sau:
Không nên thay đổi hàm lượng canxi cacbonat, gói chất ổn định hoặc các thành phần công thức khác chỉ để giảm chi phí. Bất kỳ điều chỉnh công thức nào cũng cần được đánh giá về ảnh hưởng của nó đến khả năng xử lý, chất lượng tấm, hiệu suất cơ học và thông số kỹ thuật của sàn hoàn thiện.
Một hệ thống ép đùn được thiết kế tốt cũng rất quan trọng. Của SKY WIN Dây chuyền ép đùn vật liệu nền sàn PVC/WPC Máy này sử dụng cấu hình trục vít đôi hình nón được thiết kế để trộn và phân tán hỗn hợp vật liệu. Cấu hình phù hợp nên được lựa chọn dựa trên công thức thực tế, kích thước tấm và yêu cầu sản xuất.
Hiện tượng phế phẩm khởi động xảy ra khi dây chuyền sản xuất chưa tạo ra được các tấm vật liệu đáp ứng các thông số kỹ thuật yêu cầu. Vật liệu có thể cần phải được loại bỏ trong khi nhiệt độ ổn định, dòng chảy nóng chảy trở nên đồng nhất và tấm vật liệu đạt được chiều rộng và độ dày chính xác.
Để giảm thiểu lãng phí khi khởi động, hãy thiết lập quy trình vận hành tiêu chuẩn bao gồm cài đặt nhiệt độ, tốc độ trục vít, điều kiện cấp liệu, cài đặt máy cán, tốc độ kéo ra và điều kiện làm mát. Người vận hành nên sử dụng các cài đặt đã được kiểm chứng làm điểm xuất phát và thực hiện điều chỉnh có kiểm soát thay vì thay đổi nhiều thông số cùng một lúc.
Một quy trình khởi nghiệp thực tế nên bao gồm:
Các nhà máy cũng nên ghi chép lại các thiết lập sản xuất thành công cho các loại ván sàn được sản xuất thường xuyên. Khi thay đổi màu sắc, công thức, độ dày tấm hoặc cấu trúc sản phẩm, người vận hành có thể sử dụng các bản ghi này để giảm thiểu việc điều chỉnh thử và sai. Các thiết lập vẫn phải được kiểm tra lại dựa trên điều kiện vật liệu và máy móc hiện tại.
Độ dày tấm không đồng đều có thể gây ra lỗi chất lượng và lãng phí vật liệu. Nếu tấm quá dày, nhà máy có thể sử dụng nhiều vật liệu hơn so với yêu cầu kỹ thuật của sản phẩm. Nếu tấm quá mỏng hoặc độ dày không đồng đều, vật liệu có thể không đạt kiểm tra chất lượng hoặc gây ra sự cố trong quá trình gia công tiếp theo.
Do đó, việc kiểm soát độ dày và chiều rộng cần được xem như cả biện pháp kiểm soát chất lượng và công cụ quản lý chi phí vật liệu.
Các nhà sản xuất nên thường xuyên kiểm tra khuôn ép đùn, con lăn cán và các thiết lập quy trình liên quan. Họ cũng nên xác minh rằng tấm kim loại vẫn ổn định khi di chuyển qua các bộ phận kéo và làm mát. Việc chỉ đo ở giữa tấm kim loại có thể bỏ sót sự thay đổi độ dày gần các cạnh, vì vậy việc lấy mẫu nên bao phủ chiều rộng của sản phẩm nếu khả thi.
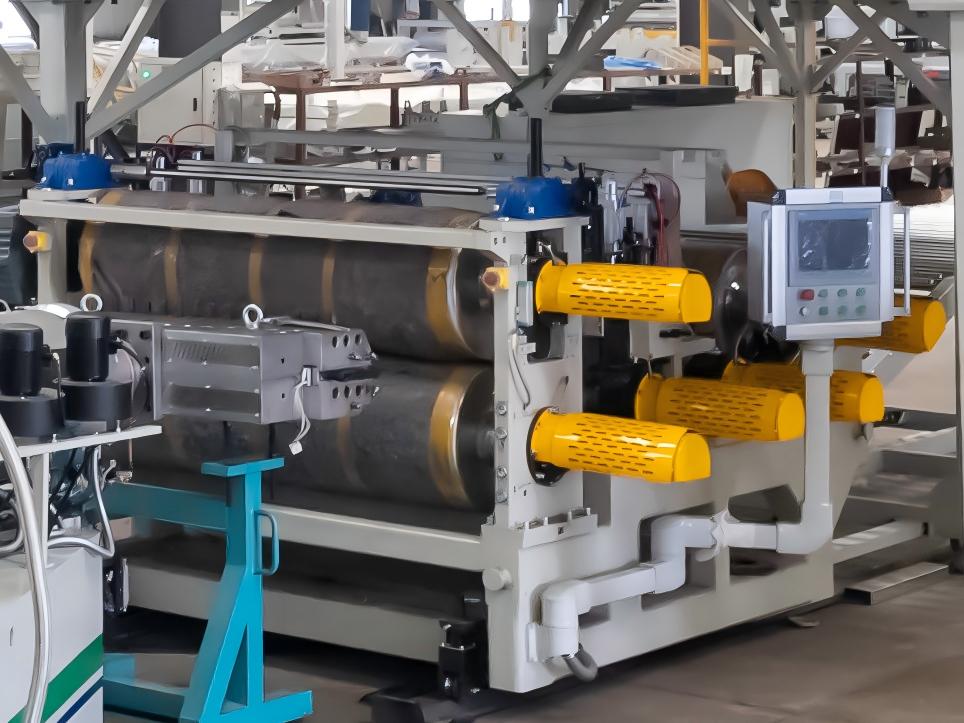
SKY WIN's phạm vi máy ép đùn nhựa và vật liệu lát sàn Bao gồm thiết bị đáp ứng các yêu cầu sản xuất ván sàn khác nhau. Khi đánh giá một dây chuyền, nhà sản xuất nên xác nhận cấu hình đề xuất sẽ đáp ứng như thế nào đối với chiều rộng, độ dày, công thức và sản lượng yêu cầu của tấm ván mục tiêu.
Mục tiêu không chỉ đơn thuần là giảm thiểu độ dày. Mục tiêu là đáp ứng nhất quán các thông số kỹ thuật của sản phẩm mà không sử dụng vật liệu không cần thiết hoặc tạo ra các tấm không đạt dung sai.
Quá trình làm nguội giúp tấm SPC ép đùn duy trì kích thước và độ ổn định trước khi gia công tiếp. Nếu quá trình làm nguội không đủ hoặc không đều, tấm có thể bị biến dạng, phát sinh ứng suất bên trong hoặc trở nên khó thao tác chính xác. Những vấn đề này có thể dẫn đến việc loại bỏ vật liệu hoặc phải cắt gọt thêm.
Để giảm thiểu lãng phí liên quan đến quá trình làm mát, các nhà sản xuất nên kiểm tra xem hệ thống làm mát có đủ công suất cho tốc độ sản xuất và kích thước tấm đã chọn hay không. Họ cũng nên theo dõi điều kiện làm mát trên toàn bộ tấm và xác minh rằng tốc độ kéo ra phù hợp với các công đoạn ép đùn và cán.
Khi xuất hiện lỗi, hãy ghi lại vị trí chúng bắt đầu xuất hiện. Nếu tấm kim loại đồng nhất ở đầu ra khuôn nhưng bị biến dạng sau khi nguội, cần kiểm tra kỹ hơn các giai đoạn làm nguội và xử lý. Nếu độ dày hoặc bề mặt không đồng đều đã xuất hiện trước khi làm nguội, vấn đề có thể bắt nguồn từ giai đoạn trước đó trong quy trình.
Dây chuyền ép đùn tấm trải sàn SPC/PVC của SKY WIN bao gồm thiết bị làm mát như một phần của cấu hình sản xuất tích hợp. Cách bố trí hệ thống làm mát và các thông số vận hành thực tế cần phải phù hợp với công thức sản phẩm, sản lượng của dây chuyền và yêu cầu của tấm thành phẩm, chứ không chỉ dựa trên công suất đầu ra.
Cắt mép là một phần bình thường trong nhiều quy trình sản xuất tấm lát sàn SPC, nhưng việc cắt quá mức có thể tiêu tốn một lượng vật liệu đáng kể theo thời gian. Sai sót trong quá trình cắt cũng có thể dẫn đến chiều dài không đạt tiêu chuẩn hoặc làm tăng số lượng sản phẩm bị loại bỏ.
Các nhà sản xuất có thể giảm thiểu những tổn thất này bằng cách tập trung vào ba lĩnh vực.
Cải thiện tính đồng nhất về chiều rộng của tấm giấy. Điều kiện tạo hình ổn định giúp giảm thiểu các cạnh không đều và dễ dàng duy trì chiều rộng thành phẩm theo yêu cầu. Nếu người vận hành phải liên tục loại bỏ một lượng lớn vật liệu, hãy điều tra nguyên nhân gây ra sự thay đổi chiều rộng thay vì chỉ coi việc cắt gọt là giải pháp duy nhất.
Đồng bộ hóa dây chuyền sản xuất. Máy đùn, máy cán, máy kéo, máy cắt mép và máy cắt phải hoạt động như một hệ thống phối hợp nhịp nhàng. Sự không đồng bộ về tốc độ hoặc chuyển động tấm kim loại không ổn định có thể ảnh hưởng đến độ chính xác khi cắt và kích thước thành phẩm.
Xem xét lại các khoản phụ cấp cắt. Hãy đảm bảo rằng lượng vật liệu thừa và chiều dài cắt phản ánh đúng thông số kỹ thuật thực tế của sản phẩm. Tránh để lượng vật liệu thừa quá lớn, nhưng cũng không được giảm xuống dưới mức cần thiết để duy trì chất lượng sản phẩm ở mức chấp nhận được.
Tái chế phế phẩm có thể là một lựa chọn ở một số cơ sở, nhưng chỉ nên sử dụng khi vật liệu sạch, có nguồn gốc rõ ràng và phù hợp với công thức đã được phê duyệt. Vật liệu tái chế có thể có đặc tính khác với vật liệu nguyên chất, và việc tái sử dụng không kiểm soát có thể ảnh hưởng đến màu sắc, độ ổn định trong quá trình sản xuất hoặc hiệu suất của sản phẩm cuối cùng. Hãy tuân theo khuyến nghị của nhà cung cấp vật liệu và xác thực bất kỳ quy trình tái chế nào trước khi triển khai trên quy mô lớn.
Việc lựa chọn thiết bị ảnh hưởng đến việc sử dụng vật liệu vì dây chuyền ép đùn phải đáp ứng được công thức, kích thước tấm và tốc độ sản xuất dự định một cách nhất quán. Một máy có công suất quảng cáo cao không nhất thiết là lựa chọn kinh tế nhất nếu thiết bị ở khâu tiếp theo không thể đáp ứng kịp hoặc nếu việc duy trì các thông số kỹ thuật sản phẩm yêu cầu khó khăn.
Trước khi lựa chọn dây chuyền ép đùn sàn SPC, các nhà sản xuất nên đánh giá:
Dây chuyền ép đùn tấm trải sàn SPC/PVC của SKY WIN sử dụng máy ép đùn trục vít đôi hình nón mô-men xoắn cao và tích hợp các thiết bị tạo hình tấm, làm mát, cắt tỉa, kéo và cắt. Cấu hình dây chuyền cũng bao gồm thiết bị cán màng và máy cán màng năm trục. Các tính năng này cần được đánh giá liên quan đến quy trình sản xuất dự kiến của nhà sản xuất và chất lượng sản phẩm hoàn thiện yêu cầu.
Khi yêu cầu báo giá, hãy cung cấp công thức dự định, kích thước tấm, sản lượng mục tiêu và yêu cầu cán màng. Điều này giúp nhà cung cấp thiết bị có cơ sở hữu ích hơn để đề xuất cấu hình phù hợp so với chỉ dựa vào công suất đầu ra.
Việc giảm thiểu chất thải sẽ hiệu quả hơn khi nhà máy đo lường một cách nhất quán. Nếu không có hồ sơ, người vận hành có thể nhận thấy ít lỗi nhìn thấy được hơn mà không biết liệu tổng lượng tiêu thụ vật liệu có thực sự được cải thiện hay không.
Một điểm khởi đầu hữu ích là tính toán tỷ lệ phế phẩm:
Tỷ lệ phế phẩm (%) = Trọng lượng phế phẩm ÷ Tổng trọng lượng nguyên liệu đầu vào × 100
Ví dụ, nếu một chu kỳ sản xuất sử dụng 1.000 kg nguyên liệu và tạo ra 50 kg phế liệu, thì tỷ lệ phế liệu là 5%. Đây chỉ là phép tính minh họa, không phải là tiêu chuẩn tham khảo trong ngành.
Các nhà máy cần xác định rõ ràng những tổn thất nào được tính vào, chẳng hạn như phế liệu ban đầu, tấm bị loại bỏ, phế liệu viền và phế liệu cắt. Phế liệu tái sử dụng được đưa trở lại sản xuất cần được theo dõi riêng để tránh trường hợp cùng một loại vật liệu vừa được tính là phế liệu vừa là nguyên liệu mới.
Ngoài tỷ lệ phế phẩm, hãy ghi nhận thêm các chỉ số sau:
Xem xét lại các chỉ số này theo đặc điểm kỹ thuật sản phẩm, ca sản xuất và lô nguyên liệu. Điều này giúp xác định xem tổn thất lớn nhất đến từ việc điều chỉnh khi khởi động, chuẩn bị nguyên liệu không nhất quán, cài đặt thiết bị hay khâu xử lý tiếp theo. Sau khi xác định được nguyên nhân chính, nhà máy có thể thử nghiệm một biện pháp khắc phục cụ thể và so sánh kết quả với mức cơ bản.
Các nhà máy không cần phải thay đổi mọi quy trình cùng một lúc. Cách tiếp cận theo từng giai đoạn giúp dễ dàng xác định những cải tiến nào mang lại kết quả đo lường được mà không gây ra rủi ro sản xuất không cần thiết.
Giảm thiểu lượng vật liệu thừa trong sàn SPC là một quá trình cải tiến liên tục. Hiệu quả cao nhất đến từ việc xác định nguyên nhân thực sự của phế liệu, áp dụng điều chỉnh có kiểm soát và xác nhận kết quả bằng dữ liệu sản xuất. Việc tiết kiệm vật liệu không bao giờ được đánh đổi bằng chất lượng sàn, độ ổn định kích thước hoặc các thông số kỹ thuật của khách hàng.
Các nhà sản xuất có thể giảm thiểu lãng phí vật liệu trong sản xuất sàn SPC bằng cách nào?
Các nhà sản xuất có thể giảm thiểu lãng phí bằng cách chuẩn hóa việc trộn nguyên liệu thô, ổn định quá trình khởi động ép đùn, kiểm soát độ dày và chiều rộng tấm, tối ưu hóa quá trình làm mát và phối hợp việc cắt tỉa. Theo dõi phế liệu theo từng giai đoạn sản xuất giúp xác định biện pháp cải tiến hiệu quả nhất.
Nguyên nhân nào dẫn đến tỷ lệ phế phẩm cao trong sản xuất sàn SPC?
Các nguyên nhân phổ biến bao gồm công thức vật liệu không nhất quán, dòng chảy nóng chảy không ổn định, sự thay đổi độ dày, biến dạng tấm trong quá trình làm nguội, cắt mép quá mức, lỗi cắt và thay đổi sản xuất thường xuyên.
Dây chuyền ép đùn sàn SPC có thể giúp giảm thiểu lãng phí vật liệu không?
Dây chuyền ép đùn sàn SPC được cấu hình đúng cách có thể giúp cải thiện việc sử dụng vật liệu bằng cách duy trì quá trình ép đùn ổn định, tạo hình tấm nhất quán, làm mát hiệu quả và xử lý tiếp theo được phối hợp nhịp nhàng. Kết quả thực tế phụ thuộc vào công thức, cấu hình máy móc, điều kiện vận hành và quản lý sản xuất.
Kiểm soát độ dày tấm giúp giảm tiêu hao vật liệu như thế nào?
Độ dày đồng nhất giúp ngăn ngừa việc sử dụng quá nhiều vật liệu và giảm nguy cơ sản phẩm bị lỗi. Các nhà sản xuất nên đo độ dày trên toàn bộ chiều rộng tấm và duy trì dung sai sản phẩm theo yêu cầu thay vì chỉ đơn giản là giảm độ dày.
Có thể tái sử dụng phế liệu viền cạnh sàn SPC không?
Một số vật liệu viền cạnh sạch có thể tái sử dụng nếu chúng tương thích với công thức và yêu cầu xử lý đã được phê duyệt. Việc tái sử dụng cần được kiểm soát và xác nhận vì sự nhiễm bẩn hoặc thay đổi tính chất vật liệu có thể ảnh hưởng đến chất lượng sàn hoàn thiện.
Nhà máy nên đo lường tỷ lệ phế phẩm sàn SPC của mình như thế nào?
Chia trọng lượng phế liệu đã xác định cho tổng trọng lượng nguyên liệu đầu vào và nhân với 100. Thiết lập các quy tắc nhất quán cho phế liệu ban đầu, tấm bị loại bỏ, phế liệu viền và vật liệu tái chế để có thể so sánh chính xác các lô sản xuất.
Liệu sản lượng ép đùn cao hơn luôn tiết kiệm chi phí hơn?
Không. Công suất định mức cao hơn không tự động đồng nghĩa với chi phí sản xuất thấp hơn. Dây chuyền phải duy trì chất lượng sản phẩm ở mức chấp nhận được, và các khâu làm mát, vận chuyển, cắt tỉa và xẻ thịt phải có khả năng xử lý sản lượng mà không làm tăng tỷ lệ phế phẩm.
Các nhà sản xuất cần cung cấp thông tin gì khi lựa chọn dây chuyền ép đùn sàn SPC?
Hãy cung cấp chiều rộng và độ dày tấm mục tiêu, công thức, sản lượng yêu cầu, cấu trúc sàn, yêu cầu cán màng và điều kiện sản xuất dự kiến. Những chi tiết này giúp nhà cung cấp đánh giá xem dây chuyền đề xuất có phù hợp với ứng dụng dự định hay không.
Bước đầu tiên trong chương trình giảm thiểu chất thải vật liệu là gì?
Đo lường lượng nguyên vật liệu đầu vào và phế liệu hiện tại, sau đó phân loại tổn thất theo nguồn gốc. Điều này thiết lập một mức cơ sở và giúp nhà máy ưu tiên những thay đổi quy trình có khả năng cải thiện việc sử dụng nguyên vật liệu nhất.
No.18,Huixin Rd.,Yangtze River Dev.Zone,Nanjing 211505China


 IPv6 network supported.
để lại lời nhắn
Quét vào Wechat :

Quét vào WhatsApp :
